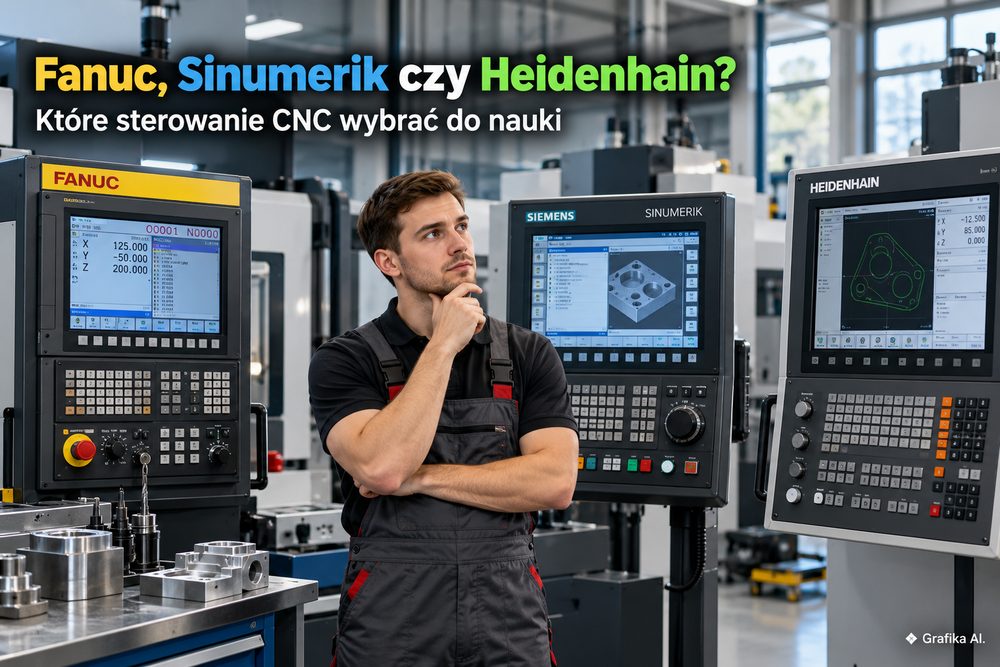
Wybór sterowania CNC do nauki może przesądzić o tym, jak szybko znajdziesz pierwszą pracę i ile czasu zajmie Ci wdrożenie na produkcji. Fanuc, Siemens Sinumerik i Heidenhain pozwalają wykonywać podobne operacje obróbcze, ale różnią się sposobem programowania, obsługą cykli technologicznych i organizacją pracy operatora. Nie ma jednego systemu najlepszego dla wszystkich. Innego przygotowania potrzebuje osoba planująca pracę na tokarce CNC, a innego przyszły frezer obsługujący pięcioosiowe centrum obróbcze. Najrozsądniejszy wybór zależy od rodzaju obrabiarki, wymagań lokalnych pracodawców oraz dostępu do praktycznego szkolenia.
Fanuc – dobry wybór na początek nauki programowania CNC
Fanuc to rozsądny punkt wyjścia dla osób, które chcą nauczyć się klasycznego programowania w kodzie ISO. Sterowania z rodziny Fanuc 0i spotyka się zarówno w tokarkach, jak i centrach frezarskich. Ich znajomość jest przydatna szczególnie tam, gdzie operator musi samodzielnie czytać, poprawiać i uruchamiać programy obróbcze.
Podstawą nauki są instrukcje G00, G01, G02, G03, cykle technologiczne, układy współrzędnych oraz korekcje narzędzi. Poznanie tych funkcji ułatwia późniejsze przejście na inne sterowania, chociaż nie oznacza pełnej zgodności ich programów.
Przykład z praktyki: trzeba wykonać cztery otwory w płycie o wymiarach 80 × 50 × 15 mm. Przy zerze przedmiotu ustawionym w lewym dolnym narożniku górnej powierzchni środki otworów znajdują się w punktach X10 Y10, X70 Y10, X70 Y40 oraz X10 Y40. Dla przykładowego wiercenia do Z-8 mm można zastosować cykl G81, z płaszczyzną wycofania R2 i posuwem F120 mm/min. Po zakończeniu wiercenia cykl trzeba odwołać instrukcją G80.
Samo zapisanie współrzędnych nie wystarczy. Operator musi jeszcze prawidłowo ustawić G54, zweryfikować korekcję długości narzędzia, np. G43 H01, i sprawdzić przejazdy nad mocowaniem. Jeśli przy aktywnym G99 narzędzie przemieszcza się na wysokości R2, a na jego drodze znajduje się łapa mocująca wystająca 8 mm ponad detal, powstaje ryzyko kolizji. Dlatego przed uruchomieniem programu trzeba sprawdzić również sposób wycofania narzędzia i bezpieczną wysokość przejazdów.
Fanuc ma także rozwiązanie MANUAL GUIDE i, które pozwala tworzyć programy z pomocą ekranów dialogowych i gotowych cykli. Nie należy jednak zakładać, że każda obrabiarka z Fanucem ma tę funkcję aktywną.
Kiedy wybrać Fanuc? Przede wszystkim wtedy, gdy planujesz pracę na tokarkach CNC, klasycznych centrach frezarskich albo chcesz dobrze opanować G-kody. Do ćwiczeń poza obrabiarką służy m.in. oprogramowanie FANUC CNC GUIDE, którego warunki licencyjne trzeba ustalić przed zakupem.
Ograniczenie? Początkujących potrafi irytować konieczność ręcznego pilnowania kodów modalnych i korekcji. Ponadto znajomość programowania frezarki z Fanucem nie oznacza automatycznie umiejętności obsługi tokarki z tym samym sterowaniem. Jeśli docelowy zakład pracuje wyłącznie na Heidenhainie, uczenie się wyłącznie Fanuca wydłuży późniejsze wdrożenie.
Siemens Sinumerik – większa elastyczność i programowanie dialogowe
Sinumerik firmy Siemens łączy programowanie w kodzie ISO z rozbudowanymi funkcjami technologicznymi. W systemach takich jak SINUMERIK 828D, 840D sl czy SINUMERIK ONE dostępne są rozwiązania przeznaczone do programowania toczenia, frezowania i bardziej złożonych operacji obróbczych.
Dużą zaletą jest środowisko SINUMERIK Operate oraz programowanie krokowe ShopMill i ShopTurn, dostępne w odpowiednich konfiguracjach obrabiarek. Operator wybiera operację, wprowadza geometrię, parametry skrawania i ustawienia technologiczne. Sterowanie przygotowuje na tej podstawie sekwencję obróbki.
Załóżmy, że trzeba wykonać wałek z półfabrykatu o średnicy 40 mm. Gotowy element ma mieć stopień o średnicy 30 mm na długości 25 mm oraz fazę 1 × 45°. W ShopTurn można zdefiniować kontur, ustawić cykl toczenia zgrubnego, pozostawić naddatek i następnie wykonać przejście wykańczające.
Mechanizm jest wygodny przy produkcji jednostkowej i małoseryjnej, gdzie często zmieniają się detale. Operator nie musi każdorazowo ręcznie rozpisywać wszystkich przejść narzędzia. Musi natomiast rozumieć parametry wpisywane do cyklu.
Dobrym przykładem jest naddatek na wykończenie. Pozostawienie 0,2 mm na promieniu oznacza różnicę 0,4 mm na średnicy. Pomylenie sposobu definiowania naddatku może spowodować wykonanie elementu poza tolerancją. Trzeba też skontrolować układ współrzędnych, korekcję ostrza, kierunek obróbki i ograniczenie prędkości obrotowej wrzeciona.
Sinumerik ma szczególny sens, gdy zamierzasz pracować przy produkcji zmiennych detali, obsługiwać tokarki i frezarki korzystające z cykli dialogowych albo rozwijać się w kierunku samodzielnego przygotowywania procesów obróbczych.
Nie jest jednak automatycznie łatwiejszy od Fanuca. Duża liczba ekranów i parametrów technologicznych początkowo utrudnia orientację. Co więcej, dostępne funkcje zależą od wersji sterowania i konfiguracji maszyny. Kurs dotyczący SINUMERIK 840D nie zastępuje w pełni wdrożenia na SINUMERIK ONE.
Do nauki komputerowej można wykorzystać SinuTrain for SINUMERIK Operate, dostępny również w wersjach demonstracyjnych, np. 4.95, a dla nowszych środowisk także Run MyVirtual Machine. Przed instalacją należy sprawdzić zgodność wersji programu z docelowym sterowaniem. Sam fakt, że oba rozwiązania pochodzą od Siemensa, nie oznacza identycznego interfejsu i zestawu funkcji.
Heidenhain – najlepszy kierunek dla przyszłych frezerów?
Heidenhain jest szczególnie interesujący dla osób planujących pracę na frezarkach CNC, centrach obróbczych i maszynach przeznaczonych do wykonywania skomplikowanych elementów przestrzennych. W praktyce można zetknąć się ze starszym iTNC 530, sterowaniem TNC 640 oraz nowszą rodziną TNC7.
Najbardziej charakterystyczną cechą jest język Klartext, umożliwiający dialogowe definiowanie ruchów i operacji obróbczych. Sterowania TNC obsługują również programowanie w kodach G, ale właśnie Klartext stanowi jedną z ich głównych zalet.
Przykład: frezer musi wykonać prostokątną kieszeń o wymiarach 40 × 25 mm i głębokości 4 mm. W odpowiednio wyposażonym sterowaniu Heidenhain może wykorzystać CYCL DEF 251 – kieszeń prostokątna. Parametry Q218 i Q219 określają długości boków, Q201 głębokość obróbki, a Q202 dosuw na jedno przejście w osi narzędzia.
Operator może więc określić Q218=40, Q219=25, Q201=-4 i przykładowo Q202=2 mm. Musi jednak prawidłowo ustalić również pozycję kieszeni, narzędzie, parametry skrawania i bezpieczne odległości.
W tym przypadku szczególne znaczenie ma Q367, który określa sposób odniesienia kieszeni do pozycji narzędzia. Nieprawidłowe ustawienie może przesunąć całą kieszeń względem wymaganego położenia. Z kolei błędna druga wysokość bezpieczeństwa, określana parametrem Q204, może doprowadzić do kolizji podczas przemieszczania narzędzia nad mocowaniem.
Heidenhain sprawdza się więc wtedy, gdy praca wymaga częstego programowania na maszynie, wykonywania kieszeni, konturów, otworów i obróbki wieloosiowej. Nie jest natomiast pierwszym wyborem dla kogoś, kto zamierza obsługiwać wyłącznie typowe tokarki wyposażone w Fanuca lub Sinumerika. Heidenhain oferuje także sterowania tokarskie, ale to odrębna ścieżka nauki.
Dostęp do ćwiczeń jest całkiem dobry. Producent udostępnia bezpłatne wersje demonstracyjne stacji programistycznych, bez limitu czasu użytkowania, ale z ograniczeniem zapisu krótkich programów do 100 bloków NC. W przypadku współczesnej stacji TNC7 należy też uwzględnić wymagania komputera, m.in. Windows 11 64-bit, 16 GB RAM i obsługę wirtualizacji VT-x lub AMD-V.
Przed wykupieniem kursu trzeba jednak sprawdzić, czy zajęcia na danym sterowaniu odbywają się przy prawdziwej maszynie, czy wyłącznie na symulatorze. To istotna różnica.
Przykładowo 80-godzinny kurs operatora-programisty CNC w Numerika kosztuje w ofercie promocyjnej z października 2026 r. 2999 zł brutto. Program obejmuje 40 godzin praktyki przy obrabiarkach przemysłowych oraz 30 godzin ćwiczeń z symulatorami. W części maszynowej wykorzystywane są m.in. tokarka Hyundai WIA 230LMA z Fanuc 0i Manual Guide i frezarka DMG Mori EcoMill 600V z Sinumerik 840D. Heidenhain iTNC 530 występuje natomiast w ćwiczeniach symulacyjnych.
To dobry przykład, dlaczego sama informacja o nauce trzech sterowań nie wystarcza. Jeśli celem jest praca na TNC 640 lub TNC7, szkolenie symulacyjne powinno być uzupełnione ćwiczeniami na odpowiedniej frezarce.
FAQ – najczęstsze pytania o wybór sterowania CNC
Które sterowanie CNC jest najłatwiejsze dla początkujących?
Heidenhain i Sinumerik z programowaniem dialogowym mogą ułatwiać przygotowanie prostych operacji. Fanuc jest dobrym wyborem do nauki podstaw kodu ISO. Łatwiejsze wprowadzanie programu nie oznacza jednak łatwiejszego ustawiania obrabiarki.
Czy znajomość Fanuca wystarczy do pracy na Sinumeriku?
Nie. Podstawy interpolacji, współrzędnych i technologii obróbki są wspólne, ale cykle, korekcje, tabele narzędzi i obsługa panelu różnią się. Zmiana sterowania wymaga dodatkowego szkolenia stanowiskowego.
Czy można nauczyć się CNC bez dostępu do obrabiarki?
Można nauczyć się programowania, odczytywania kodów i przeprowadzania symulacji. Nie da się jednak w pełni opanować ustawiania narzędzi, mocowania detalu, pomiarów i bezpiecznego uruchamiania obróbki bez praktyki przy maszynie.
Czy trzeba znać wszystkie trzy sterowania, żeby dostać pracę?
Nie. Na początku wystarczy dobrze poznać jeden system i podstawy technologii toczenia lub frezowania. Kolejne sterowanie najlepiej opanowywać pod wymagania konkretnego stanowiska.
Czy warto od razu uczyć się programowania pięcioosiowego?
Bez podstaw obróbki trzyosiowej to zły pomysł. Najpierw trzeba opanować układy współrzędnych, korekcje narzędzi, cykle i kontrolę kolizji. Dopiero później sens ma nauka transformacji płaszczyzn, kinematyki i sterowania położeniem punktu narzędzia.
Od czego zacząć naukę?
Sprawdź 10 aktualnych ofert pracy CNC w swojej okolicy. Zapisz wymagany typ obrabiarki i sterowania, a następnie wybierz szkolenie z praktyką na możliwie zbliżonym wyposażeniu. Jeśli nie masz jeszcze określonego stanowiska ani dostępu do maszyny, zacznij od podstaw ISO na Fanucu, rysunku technicznego, G54 i korekcji narzędzi. Dopiero po opanowaniu tych zagadnień przechodź do ShopMill, ShopTurn lub Klartext. Najdroższym błędem nie jest wybór niewłaściwego producenta, lecz ukończenie kursu bez umiejętności bezpiecznego ustawienia i uruchomienia pierwszego detalu.
Więcej informacji na: https://www.numerika.pl/kurs-programowanie-operator-cnc